


Здравейте! Ако сте на пазара за тръба ASTM A252 клас 3, вие сте попаднали на правилното място. Аз съм доставчик на този страхотен тип тръби и съм много ентусиазиран да споделя всичко за параметрите на обработка за тях.
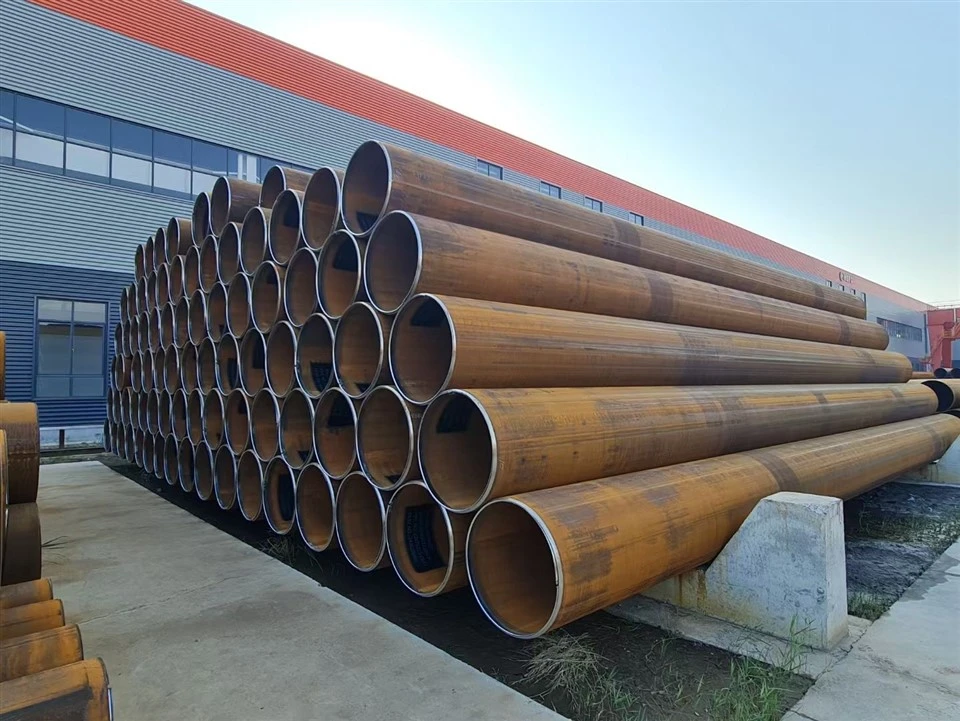
Първо, нека поговорим накратко за това какво е тръба ASTM A252 клас 3. Това е висококачествена тръба, която обикновено се използва в пилотни приложения, особено в морски и офшорни условия. Има голяма здравина и устойчивост на корозия, което го прави предпочитан избор за много строителни проекти.
Параметри на рязане
Когато става въпрос за рязане на тръби от клас 3 по ASTM A252, трябва да вземем предвид няколко неща. За рязане с трион изборът на трион е от решаващо значение. Трионът с карбиден връх работи като чар. Скоростта на рязане трябва да бъде в диапазона 30 - 50 повърхностни фута в минута (SFM). Тази скорост гарантира, че острието няма да прегрее и че рязането е чисто и прецизно. Ако се движите твърде бързо, острието може да се износи бързо, а ако се движите твърде бавно, това може да причини груби порязвания.
Скоростта на подаване, която е колко бързо тръбата се подава в триона, трябва да бъде около 0,003 - 0,006 инча на зъб (IPT). Това дава на режещия диск достатъчно време да свърши работата си правилно, без да го натоварва твърде много.
За плазмено рязане настройката на силата на тока трябва да се регулира въз основа на дебелината на тръбата. Обикновено за тръби с дебелина до 1 инч е подходящ ампераж от 60 - 80 ампера. С увеличаването на дебелината ще трябва да увеличите ампеража. Скоростта на рязане при плазмено рязане може да бъде много по-висока в сравнение с рязане с трион, обикновено между 10 - 30 инча в минута (IPM), в зависимост от дебелината на тръбата и конкретния плазмен нож, който използвате.
Допустими отклонения при обработка
Допустимите отклонения са изключително важни при обработката на тръби клас 3 по ASTM A252. Толерансът на външния диаметър (OD) обикновено е около ±0,5% от определения OD. Така че, ако имате тръба с определен OD от 10 инча, действителният OD може да бъде между 9,95 и 10,05 инча.
Толерансът на дебелината на стената също е доста стегнат. Обикновено е около ±12,5% от определената дебелина на стената. Това е от решаващо значение, тъй като дебелината на стената влияе върху здравината и издръжливостта на тръбата. Ако дебелината на стената варира твърде много, това може да компрометира работата на тръбата в приложението.
Толерансът на дължината обикновено е ±1/8 инча на фут дължина на тръбата. Това гарантира, че тръбите пасват правилно една към друга по време на монтажа.
Стругови операции
При струговане на тръба ASTM A252 клас 3 (например при създаване на краища с резба), скоростта на рязане е подобна на рязане с трион, около 30 - 50 SFM. Скоростта на подаване при струговане трябва да бъде около 0,008 - 0,015 инча на оборот (IPR). Това осигурява добър завършек и гарантира, че резбите са нарязани точно.
Дълбочината на рязане, което е колко материал се отстранява при всяко преминаване, трябва да бъде около 0,03 - 0,06 инча. Ако режете твърде дълбоко наведнъж, това може да окаже голямо напрежение върху режещия инструмент и тръбата, което води до лошо покритие или дори повреда на тръбата.
Пробиване
Пробиването на дупки в тръба клас 3 по ASTM A252 е обичайна операция. Свредлото, което изберете, трябва да бъде направено от бързорежеща стомана (HSS) или карбид за най-добри резултати. Скоростта на рязане при пробиване обикновено е около 20 - 40 SFM.
Скоростта на подаване при пробиване е около 0,003 - 0,006 инча на оборот. Това гарантира, че свредлото няма да се счупи и че дупките са пробити чисто. Също така е важно да използвате охлаждаща течност, когато пробивате, за да поддържате свредлото хладно и да удължите живота му.

Повърхностно покритие
Повърхностното покритие на тръбата от клас 3 по ASTM A252 е важно както по естетически, така и по функционални причини. Гладката повърхност може да намали риска от корозия и да направи тръбата по-лесна за покриване, ако е необходимо. След машинна обработка грапавостта на повърхността от около 125 - 250 микроинча (Ra) обикновено е приемлива. Можете да постигнете това, като използвате подходящи техники и инструменти за обработка, а понякога и чрез използване на довършителни операции като полиране.
Свързани продукти
Ако се интересувате и от други видове тръби, имаме страхотни опции. Вижте нашитеEN10219 S355J0H Структурна тръба. Това е висококачествена структурна тръба, която се използва широко в строителни проекти. Ние също имамеLSAW тръбииEN10219 S355J0Hтръби, които са известни със своята отлична здравина и издръжливост.
Защо да изберете нашата тръба ASTM A252 клас 3
Като доставчик, ние се гордеем с предоставянето на тръба от най-висок клас ASTM A252 клас 3. Нашите тръби са изработени от висококачествени материали и са произведени по най-новите технологии. Ние гарантираме, че всички наши тръби отговарят на строгите стандарти ASTM, така че можете да сте уверени в тяхната работа.
Контакт за покупка
Ако се интересувате от закупуване на тръба ASTM A252 клас 3 или някой от другите ни продукти, не се колебайте да се свържете с нас. Винаги сме готови да отговорим на вашите въпроси и да обсъдим вашите специфични изисквания. Независимо дали работите върху малък проект или мащабна строителна работа, ние разполагаме с тръбите, от които се нуждаете.
Референции
- Международни стандарти на ASTM за тръба клас 3 A252
- Наръчници за обработка за общи указания за параметрите на обработка
- Индустриално проучване на най-добрите практики за обработка на стоманени тръби


